微距下的锋芒 金工数控铣床在极小景深中的金属切削挑战
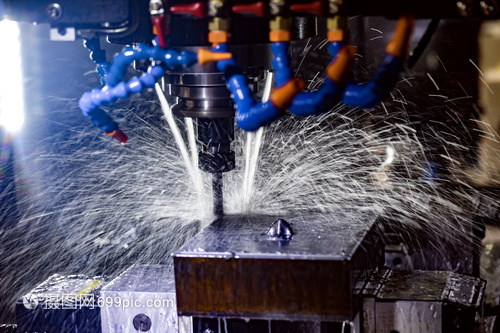
在现代精密制造领域,金工数控铣床的金属切削早已超越粗放式的材料去除,进入微米级甚至亚微米级的精度博弈。当加工场景被置于显微镜般的极小景深条件下,每一道刀轨、每一颗切屑都成为视觉与工艺的双重挑战。
一、极小景深:观察窗口的严苛约束
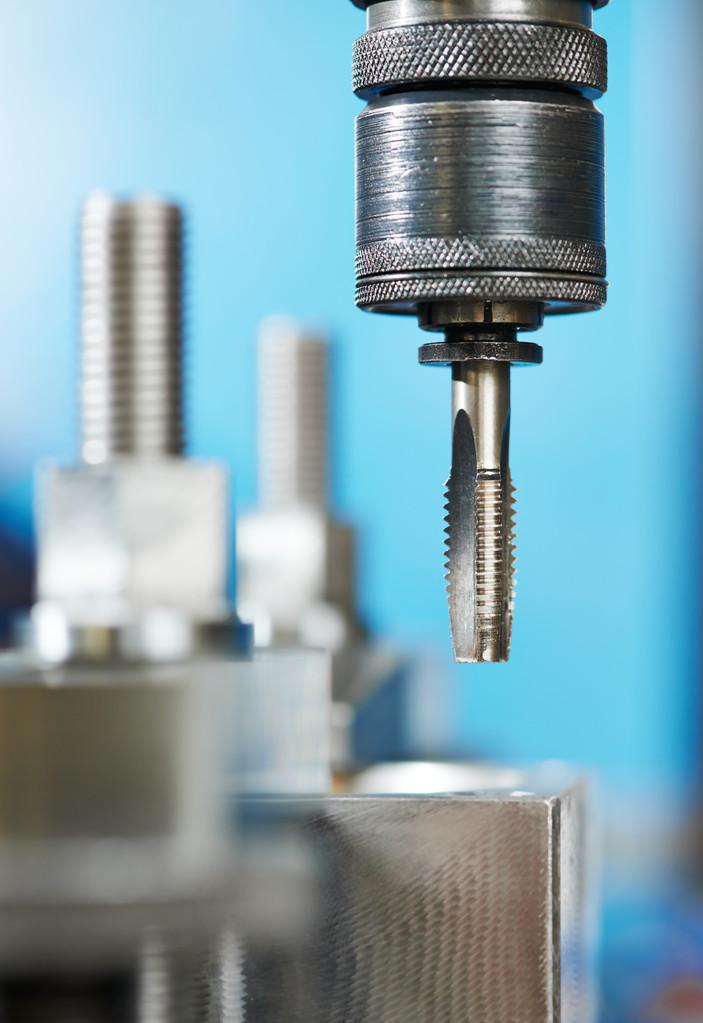
极小景深意味着只有极窄的焦平面内物体才能清晰成像。在数控铣削过程中,这意味着对刀具与工件接触点的实时监测变得异常困难——刀刃的磨损、切屑的卷曲形态、甚至工件表面的微观纹理,稍偏离焦点便迅速模糊。这种“模糊”并非简单的视觉瑕疵,而是对加工状态判断的直接干扰。操作者与在线监测系统必须在焦平面快速漂移中捕捉真实信号,稍有不慎便可能将正常磨损误判为崩刃,或将颤振痕迹忽略为表面反光。
二、真实点颗粒:切削区的物理本质
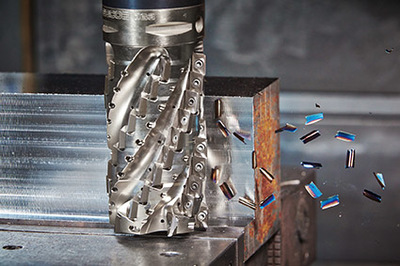
金属切削的本质是材料在极高应变率下的塑性剪切与断裂。在极小景深的高倍放大下,被切材料并非连续介质,而是由无数“真实点颗粒”构成的离散体系——晶粒、夹杂物、第二相粒子在刀尖推挤下发生滑移、破碎与剥离。每一个颗粒的脱落都伴随着局部应力集中与瞬间温升,其形态与分布决定了切屑的连续性、已加工表面的粗糙度以及刀具的磨损速率。当景深被压缩,这些颗粒的深度信息丢失,二维投影下的颗粒重叠与伪影更容易掩盖真实的断裂路径,使工艺分析陷入“模糊”困境。
三、模糊的条件:监测与判断的博弈
“模糊”在这里既是光学现象,也是认知状态。在极小景深条件下,能否在动态切削中稳定锁定目标区域,取决于三大因素:首先是光路设计,同轴照明与远心镜头的选用可部分补偿焦深不足;其次是运动控制,铣床的进给轴需具备亚微米级定位精度与低振动特性,以防工件或镜头在曝光瞬间偏移;最后是算法补偿,通过多焦面图像融合或基于切削力的间接推断,弥补单一焦面信息的缺失当这三者匹配失当,模糊便从一个光学参数演变为加工质量的系统性风险。
四、从挑战到突破:工艺优化路径
应对微小景深下的切削监测难题,现代数控铣床正走向多传感融合与智能化闭环。一方面,采用高帧率、低延迟的视觉系统配合频闪照明,在刀具旋转的间歇窗口完成瞬时冻结成像;另一方面,将声发射、主轴功率与振动信号与视觉信息关联,构建不依赖清晰图像的磨损预测模型。在工艺设计阶段引入“可观测性”原则——适当降低切削速度或调整刀具几何角度,为视觉监测争取更宽的焦深窗口。这些措施共同将模糊的干扰转化为可控的工艺边界。
小景深之下的金属切削,是一场光学极限与材料行为的贴身对话。唯有正视模糊条件的本质,解码真实点颗粒的动态规律,并在监测策略与加工参数之间找到平衡,才能在微米尺度上驾驭那把旋转的利刃。
如若转载,请注明出处:http://www.tshpet.com/product/54.html
更新时间:2026-11-19 14:37:56