易切削钢在金属切削加工中的应用与优势
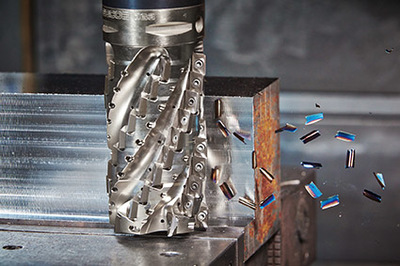
在金属切削加工领域,提高生产效率、降低刀具损耗和改善工件表面质量始终是制造企业追求的目标。易切削钢作为一种专门为优化切削性能而设计的钢种,凭借其独特的成分与组织结构,在自动机床、大批量零件生产等场景中发挥着不可替代的作用。本文将围绕易切削钢的切削机理、常见类型、加工优势及选用要点展开分析,并结合机床与刀具选择给出实用建议。\n\n## 一、易切削钢的切削机理\n\n易切削钢是在普通碳素钢或合金钢的基础上,有意加入硫(S)、磷(P)、铅(Pb)、钙(Ca)、铋(Bi)等易切削元素,或通过控制夹杂物形态来改善切削性能。其核心机理包括:\n\n1. 脆化切屑与断屑:硫与锰形成硫化锰(MnS)夹杂,这些夹杂物在切削时成为应力集中源,使切屑容易脆断,减少长条形切屑缠绕刀具和工件的风险。\n2. 润滑与减摩:铅在切削高温下熔化析出,在刀具与切屑接触面形成润滑膜,降低摩擦系数和切削力。钙处理形成的铝酸钙夹杂可在刀具表面形成保护层,减少磨损。\n3. 降低剪切强度:磷固溶于铁素体中,产生固溶强化和脆化效应,使材料的塑性下降,切削时的塑性变形功减小。\n\n简言之,易切削钢通过在钢中引入受控的显微夹杂或合金元素,将“切削难点”转化为“断屑与润滑的利好”,从而实现高速、高光洁度加工。\n\n## 二、常见易切削钢类型\n\n根据添加元素与用途不同,易切削钢分为以下几类:\n\n- 硫易切削钢(如Y12、Y15):硫含量0.08%~0.30%,锰含量相应提高,形成MnS夹杂。切削性能好,但横向力学性能略低,适用于受力不大的标准件、螺母、销轴等。\n- 铅易切削钢(如Y12Pb、Y15Pb):在硫易切削钢基础上加铅0.15%~0.35%。铅的润滑作用使切削力进一步下降,表面粗糙度显著改善,但铅有毒,需注意环保与职业健康。\n- 钙易切削钢:钙以硅酸钙或铝酸钙形式存在,高温下在刀具表面形成低剪切强度层,特别适合硬质合金刀具高速切削,刀具寿命长。\n- 铋易切削钢:以铋替代铅,无毒且密度小,切削性能接近铅易切削钢,是环保型选择。\n- 复合易切削钢:同时加入硫、铅、钙等,综合性能更优,但成本较高。\n\n选材时需权衡切削性、力学性能、热处理要求及环保法规。\n\n## 三、金属切削加工中的优势\n\n1. 提高切削速度与进给量:易切削钢允许比普通碳钢高20%~50%的切削速度,且进给量可适当加大,单位时间材料去除率显著提升。\n2. 延长刀具寿命:切削力与切削温度降低,刀具磨损变慢,尤其对硬质合金和高速钢刀具,寿命可延长30%以上。\n3. 改善表面质量:切屑与刀具摩擦减小,积屑瘤倾向降低,工件表面粗糙度Ra值可轻松达到1.6μm甚至0.8μm,减少后续磨削工序。\n4. 断屑可靠:C形或短螺旋切屑易于排出,自动化加工中不易堵塞,保障无人化生产稳定性。\n5. 降低能耗与成本:切削功率消耗下降,刀具消耗减少。\n\n## 四、加工要点与机床刀具匹配\n\n要充分发挥易切削钢的潜力,需注意以下环节:\n\n- 刀具材料:推荐使用P类硬质合金涂层刀具(如TiN、TiAlN涂层),高速切削时可选CBN或金属陶瓷。避免使用容易与硫化物反应的刀具材料。\n- 几何角度:采用较大的前角(12°~20°)和较小的切削刃钝圆半径,减少切削力;断屑槽需匹配进给量范围。\n- 切削参数:中等至高速度(80~200 m/min,视材料与刀具而定),进给量略高于加工普通碳钢,背吃刀量可适当加大。\n- 冷却润滑:因易切削钢摩擦系数已较低,可减少切削液用量,但粗加工或含铅钢种仍建议使用乳化液以排屑散热。\n- 机床要求:需要机床有良好的刚性、足够的转速范围和自动排屑装置,尤其适用于自动车床、数控车床和加工中心。\n\n例如,某汽车零件生产商使用Y15Pb易切削钢在CNC车床上加工连接销,与原20钢相比,主轴转速由1200 r/min提升至2000 r/min,刀具寿命从60件/刃提升至200件/刃,单件工时下降38%,表面粗糙度稳定在Ra1.6 μm水平。\n\n## 五、局限性与适用边界\n\n易切削钢并非适用于所有场景:\n\n- 力学性能方向性:硫化物夹杂导致横向韧性、疲劳强度降低,不适合制造承受冲击或交变载荷的关键零件。\n- 焊接性较差:硫、磷含量高易导致焊接裂纹,一般不用于焊接结构。\n- 耐蚀性不足:与不锈钢相比,易腐蚀环境需表面处理。\n- 环保压力:含铅易切削钢正逐步受限。\n\n因此,工程师应在“高效切削”与“服役性能”间寻求平衡,必要时选择复合易切削钢或经钙处理、铋处理的环保牌号。\n\n## 六、\n\n在金属切削加工行业竞争日趋激烈的今天,易切削钢以“以材质换速度”的策略,为大批量、中小规格零件的生产方式提供了高效路径。掌握其切削规律,合理匹配机床、刀具与切削参数,可以在保证质量的前提下,将成品件成本大幅压缩。与此也应依据工件实际受力与环境要求,并非所有工件都优先选用易切削钢。基于具体的刀具耐用度、断屑状况和尺寸精度反馈持续优化,方能将这种材料优势置于最佳的生产适用边界内。
如若转载,请注明出处:http://www.tshpet.com/product/41.html
更新时间:2026-10-22 18:11:55