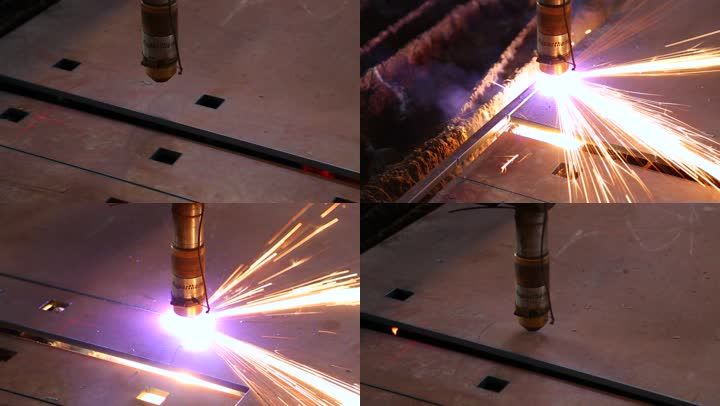
金属切削加工 工业制造的基石与切削艺术
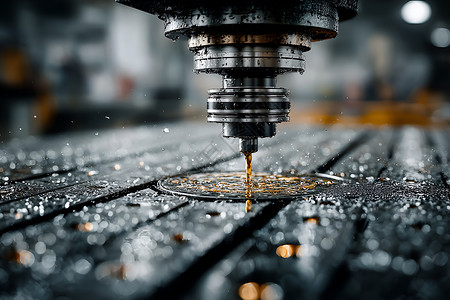
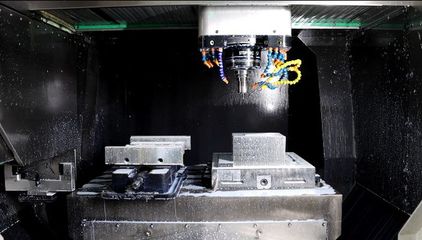
金属切削加工是现代工业制造中最为基础、应用最为广泛的工艺之一。从汽车发动机的缸体到航空发动机的叶片,从精密模具的型腔到重型机械的巨轴,几乎所有金属零件的最终成形都离不开切削加工。它通过刀具与工件之间的相对运动,从毛坯上切除多余材料,以获得符合尺寸精度、形状精度和表面质量要求的零件。
一、金属切削加工的核心要素
金属切削加工的过程可以概括为“刀具与工件的相对运动”。这一过程涉及三个基本要素:
- 刀具:切削加工的直接执行者。刀具材料需具备高硬度、高耐磨性、足够的强度和韧性以及良好的耐热性。常见的刀具材料包括高速钢、硬质合金、陶瓷、立方氮化硼(CBN)和金刚石等。
- 工件:被加工的对象。工件的材料性能(如硬度、韧性、导热性)直接影响切削力、切削温度和刀具磨损。常见的工件材料有碳钢、合金钢、不锈钢、铸铁、铝合金、钛合金以及高温合金等。
- 切削运动:包括主运动和进给运动。主运动是切除材料的基本运动,如车削时工件的旋转;进给运动是维持切削持续进行的运动,如车刀沿工件轴向的移动。
二、主要切削加工方法
根据所用刀具和加工表面的不同,金属切削加工可分为多种类型:
- 车削:工件旋转,车刀作直线运动。主要用于加工回转体表面,如轴、盘、套等。
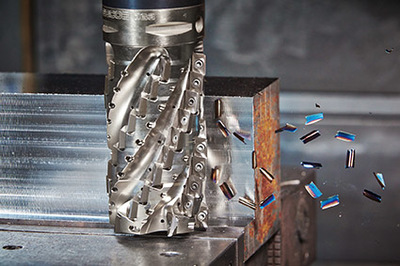
- 铣削:铣刀旋转,工件作直线或旋转进给。可加工平面、沟槽、齿轮、复杂曲面等。
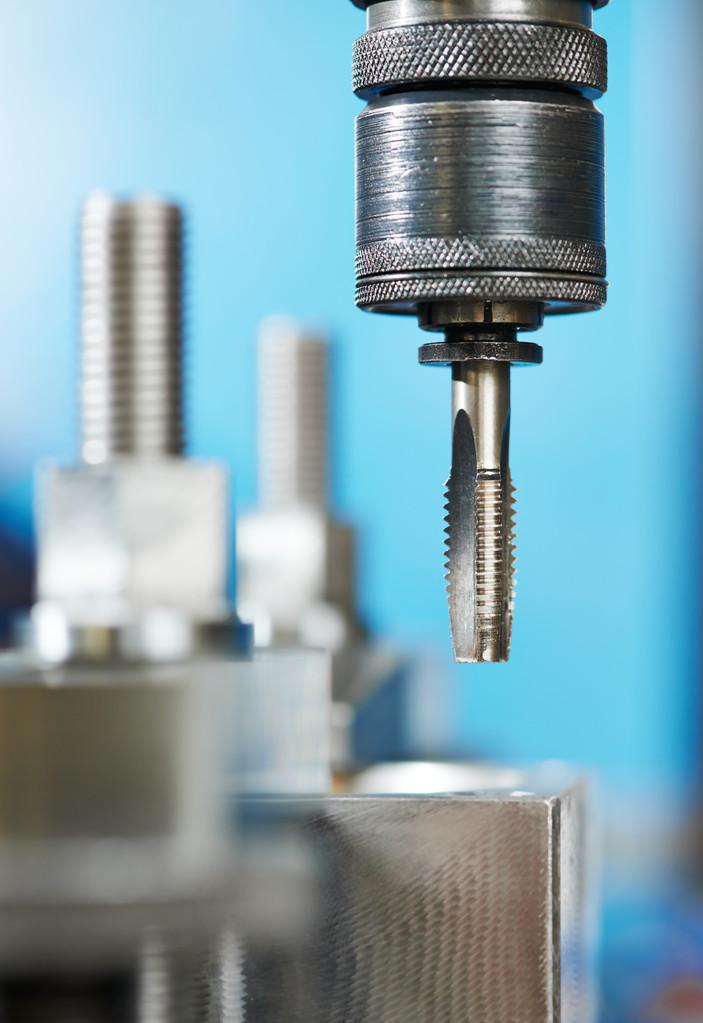
- 钻削:钻头旋转并轴向进给,用于在实体材料上加工孔。
- 刨削与插削:刀具或工件作直线往复运动,用于加工平面、沟槽等,效率较低但刀具简单。
- 磨削:用砂轮等磨具对工件表面进行微刃切削,用于精加工和超精加工,可获得高精度和低表面粗糙度。
- 拉削:拉刀作直线运动,一次行程即可完成粗、精加工,效率极高,适用于大批量生产。
三、切削过程中的关键物理现象
切削加工并非简单的“削铁如泥”,而是伴随着复杂的物理现象:
- 切削变形:切削层金属在刀具前刀面的挤压下发生剪切滑移,形成切屑。根据工件材料的不同,切屑可分为带状切屑、节状切屑、粒状切屑和崩碎切屑。
- 切削力:切削时刀具与工件之间产生的作用力,可分解为三向分力。切削力影响切削功率消耗、刀具磨损和加工精度。
- 切削热与温度:切削过程中绝大部分功转化为热,产生高温。切削温度过高会加速刀具磨损,影响加工质量。因此,合理选择切削液和切削参数至关重要。
- 刀具磨损与寿命:刀具在切削过程中会逐渐磨损,形式包括前刀面磨损、后刀面磨损、月牙洼磨损和剥落等。刀具寿命指从开始切削到磨损量达到磨钝标准的总切削时间。
四、影响切削加工质量的因素
加工质量通常包括尺寸精度、形状精度和表面质量。影响这些指标的因素主要有:
- 切削参数:切削速度、进给量和切削深度。它们直接影响切削力、切削温度和表面粗糙度。合理选择切削参数可兼顾效率与质量。
- 刀具几何参数:前角、后角、主偏角、副偏角和刃倾角等。不同参数影响切削力方向、散热条件和排屑效果。
- 机床性能:机床的刚度、精度和抗振性直接影响加工精度。
- 工件材料:材料的硬度、塑性和导热性影响切削过程和表面完整性。
- 冷却润滑:切削液可降低切削温度、减少摩擦、冲走切屑,从而改善加工质量。
五、现代切削加工的发展趋势
随着制造业向高精度、高效率、绿色化方向发展,金属切削加工也在不断演进:
- 高速切削与超高速切削:通过提高切削速度,可大幅提升效率、降低切削力、改善表面质量,尤其适用于铝合金、铸铁和模具钢的加工。
- 干式切削与微量润滑:为减少切削液对环境的污染,干式切削和微量润滑技术得到推广。这要求刀具具备优异的耐热性和耐磨性。
- 智能刀具与自适应控制:集成传感器和智能算法的刀具系统可实时监测切削状态,自动调整切削参数,实现稳定、高效的加工。
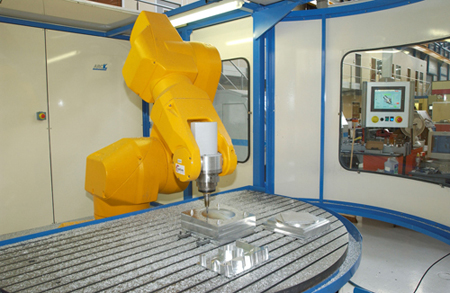
- 复合加工与一次性装夹:车铣复合、铣磨复合等工艺可减少装夹次数,提高加工精度和效率。
- 增材制造与切削加工的融合:3D打印成形毛坯后,再进行精密切削,成为制造复杂零件的有效途径。
六、
金属切削加工是工业制造不可或缺的工艺支柱。它既是传统技艺的延续,也是现代科技的集成。从刀具材料到涂层技术,从机床结构到数控系统,每一个环节的进步都在推动切削加工向更高水平迈进。面对新材料、新结构和更高的质量要求,切削加工仍将不断演化,在智能制造的浪潮中焕发新的生命力。
如若转载,请注明出处:http://www.tshpet.com/product/40.html
更新时间:2026-10-22 19:51:42